КОНСТРУКТИВНІ ОСОБЛИВОСТІ
СТАНИНА
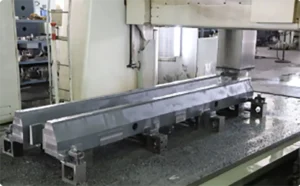
Станина є зварною конструкцією з конструктивної високоміцної листової сталі з розподіленими всередині ребрами жорсткості, що
забезпечує стабільну і точну роботу оброблювального центру.
Станина та інші конструкції верстата проходять термічну обробку. Це необхідно для забезпечення високої твердості та міцності сталі, а також забезпечує достатній ступінь стійкості до статичних та динамічних навантажень.
Усі посадкові та кріпильні місця обробляються на 5-ти осьовому високоточному металообробному центрі за одну установку. Це дозволяє досягати заданих параметрів точності станини та подальших переміщень по осях.
РОБОЧИЙ СТІЛ ТА ТРАВЕРСИ
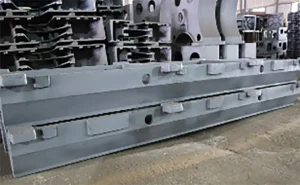
Обробний центр в базовій комплектації оснащується незалежним рухомим столом.
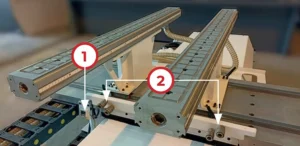
Вакуумні траверси дозволяють дуже просто та ефективно фіксувати практично будь-які заготовки. До траверсів підведений вакуум, і вся їх поверхня є вакуумною подушкою з можливістю локалізації окремих вакуумних зон шляхом прокладання ущільнювального шнура у спеціально відфрезеровані канали – це дозволяє легко та швидко фіксувати деталі до поверхні траверси без додаткових шаблонів.
Переваги роботи на траверсах:
- Обробка деталей із 5-ти боків;
- Знижує кількість шаблонів;
- Знижує час переналаштування;
- • Дає можливість швидкого встановлення додаткового оснащення у вигляді пневматичних упорів, пневматичних затискачів, вакуумних подушок різної конфігурації.На столі передбачено цифровий індикатор вакуумного розрядження (1) та система швидкоз’ємних роз’ємів (2) для підведення стисненого повітря до пневматичного оснащення. Ця зручна система суттєво спрощує робочий процес при зміні оснастки та запобігає аварійним ситуаціям, пов’язаним із зривом виробу в процесі обробки, при недостатньому розрідженні вакууму.
ФРЕЗЕРНИЙ АГРЕГАТ МОД. «2 + 2»
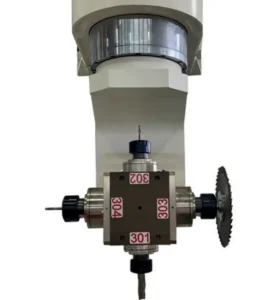
Два шпинделі з виходом на два боки мають цанґові затискачі ER40 і максимальну частоту обертання шпинделя 24 000 об/хв. Потужність кожного шпинделя 7,5 кВт. Дана конфігурація дозволяє одночасно використовувати 4 інструменти та проводити їх зміну між операціями за 1 – 2 секунди для максимальної продуктивності. Економія часу зміни інструменту особливо важлива під час виготовлення виробів із коротким циклом обробки.
ДАТЧИК АВТОКАЛІБРУВАННЯ ДОВЖИНИ ІНСТРУМЕНТА
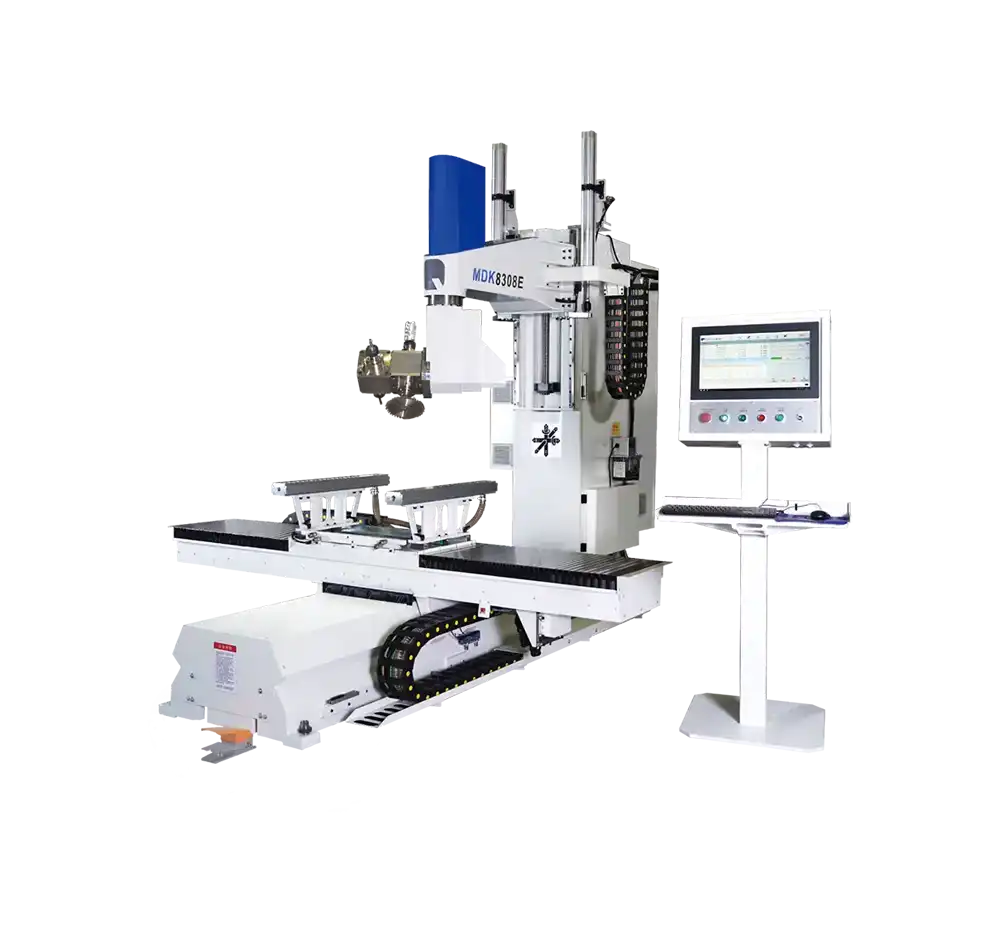
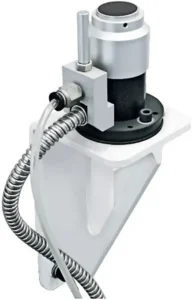
Вже в базовій комплектації обробні центри MDK8308Е оснащуються автоматичним датчиком калібрування інструмента. Вимірювання довжини інструмента здійснюється шляхом його наближення та торкання контактного елемента датчика, після чого отримані дані (довжина) автоматично заносяться до таблиці компенсацій системи ЧПК.
Процеси визначення довжини інструмента, у тому числі дискової пилки, виконуються в автоматичному режимі без будь-якого втручання з боку операторів, що дозволяє уникнути браку продукції, пов’язаного з помилкою вимірювання довжини стандартними ручними приладами, такими як штангенциркуль, глибиномір або столярна лінійка.
ПРОГРАМНЕ ЗАБЕЗПЕЧЕННЯ
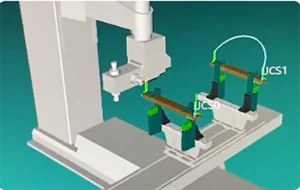
3D візуалізація та модуль перевірки керуючих програм на можливе зіткнення
У комплекті зі верстатом постачається постпроцесор до однієї з найсучасніших CAM систем: AlphaCAM, а також 3D модель верстата. Кожна із зазначених програм має потужний інструмент для перевірки створених керуючих програм на зіткнення.
Завдяки детально промальованій 3D моделі верстата та візуалізації в CAM системі, можна заздалегідь переглянути траєкторії руху верстата, підходи/відходи інструменту та скоригувати їх у разі потреби.
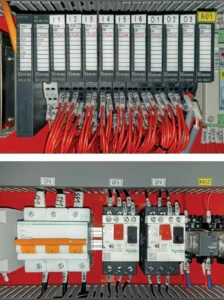
ЕЛЕКТРОАВТОМАТИКА
Електрошафа і вся проводка, а також їх маркування, виконані за європейськими стандартами. Використовуються лише якісні електричні компоненти від французького виробника Schneider Electric.
Під час роботи електричні компоненти виділяють велику кількість тепла, особливо в закритому просторі, яким є електрична шафа. Для забезпечення надійної та безперебійної роботи електроавтоматики, в базовій комплектації електрошафа оснащена промисловим кондиціонером. Дана система допомагає уникнути помилок системи ЧПК, пов’язаних з перегріванням, а також уникнути попадання запиленого повітря з цеху.
Для зручності роботи та подальшого обслуговування, з’єднання електрошафи безпосередньо з органами верстата виконані на базі промислових роз’ємів, які швидко підключаються, що дуже зручно при обслуговуванні і виключає можливість неправильного підключення електричних компонентів.
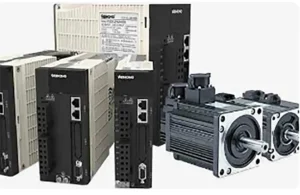
СЕРВОСИСТЕМА WEIHONG
Сервопривід WEIHONG використовує передові алгоритми управління і може здійснювати цифрове управління моментом, що крутить, і швидкістю обертання. Він відрізняється чудовою точністю позиціонування та плавністю на низьких швидкостях, розпізнавання інерції та автоматичне налаштування посилення.
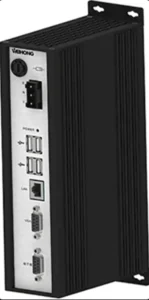
Система ЧПУ WEIHONG
Обробні центри MDK8308E оснащуються повністю цифровою системою числового програмного управління (ЧПК). Це одна з найдоступніших та найнадійніших систем управління. Вона успішно експлуатується, у тому числі і на п’яти осьовому устаткуванні провідних європейських виробників. Широкі можливості та зрозумілий графічний інтерфейс системи ЧПУ що забезпечують високу продуктивність та легкість в управлінні.
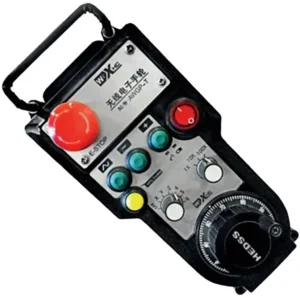
РУЧНИЙ ПУЛЬТ КЕРУВАННЯ
Для налагодження нових та складних програм використовується дистанційний, ручний пульт керування, який може контролювати переміщення осей та регулювати швидкість обробки через потенціометр.
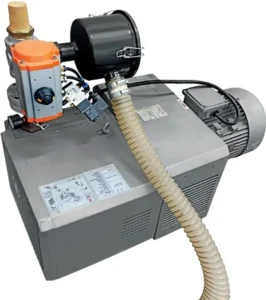
ВАКУУМНИЙ НАСОС
Призначений для надійної вакуумної фіксації деталей. У базовій комплектації верстат оснащений двома насосами, продуктивністю 160 м3/год (5,5 кВт). Опціонально можливе збільшення продуктивності насосів.
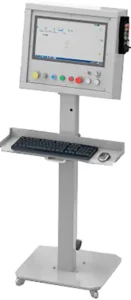
СТІЙКА ОПЕРАТОРА
Компактна, виносна та зручна стійка запуску циклу обробки.
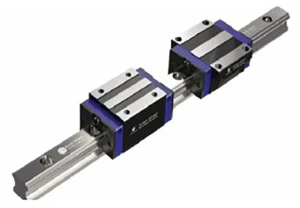
Профільні лінійні напрямні ROUST
Профільні лінійні напрямні спеціально розроблені для верстатобудування, забезпечують бездоганну плавність ходу та високі характеристики по вантажопідйомності. Чотирьох точковий контакт каретки та рейки, досягається чотирма рядами кульок, завдяки чому забезпечується жорсткість конструкції та здатність сприймати навантаження у всіх напрямках.
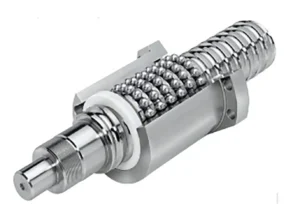
ШВП по всіх осях FULEX
Переміщення по всіх осях забезпечуються кульковинтовими парами з попереднім натягом. За рахунок виключення люфту забезпечується високоточне переміщення верстата, а застосування кулько-гвинтової пари збільшеного перерізу гарантує збереження точності при виконанні високошвидкісної обробки складних виробів.
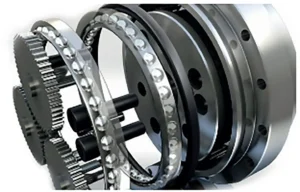
Високоточні безлюфтові редуктори по осях «А, С»
Точність безперервної п’ятиосьової обробки забезпечується двома безлюфтовими циклоїдальними редукторами від світового лідера у цій галузі. Застосовувані редуктора, мають збільшені кулькові радіально-упорні підшипники, забезпечуючи збільшені радіальні та осьові навантаження на вихідний вал редуктора, а так само вони мають високу жорсткість при моменті, що крутить, що забезпечує виняткову точність повторення і траєкторії навіть при силових режимах різання.


