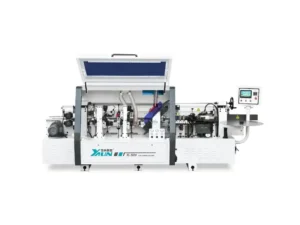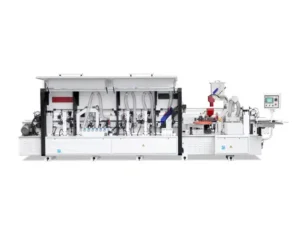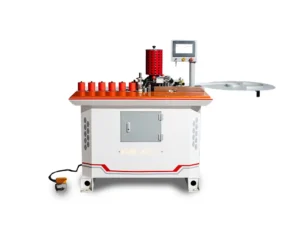
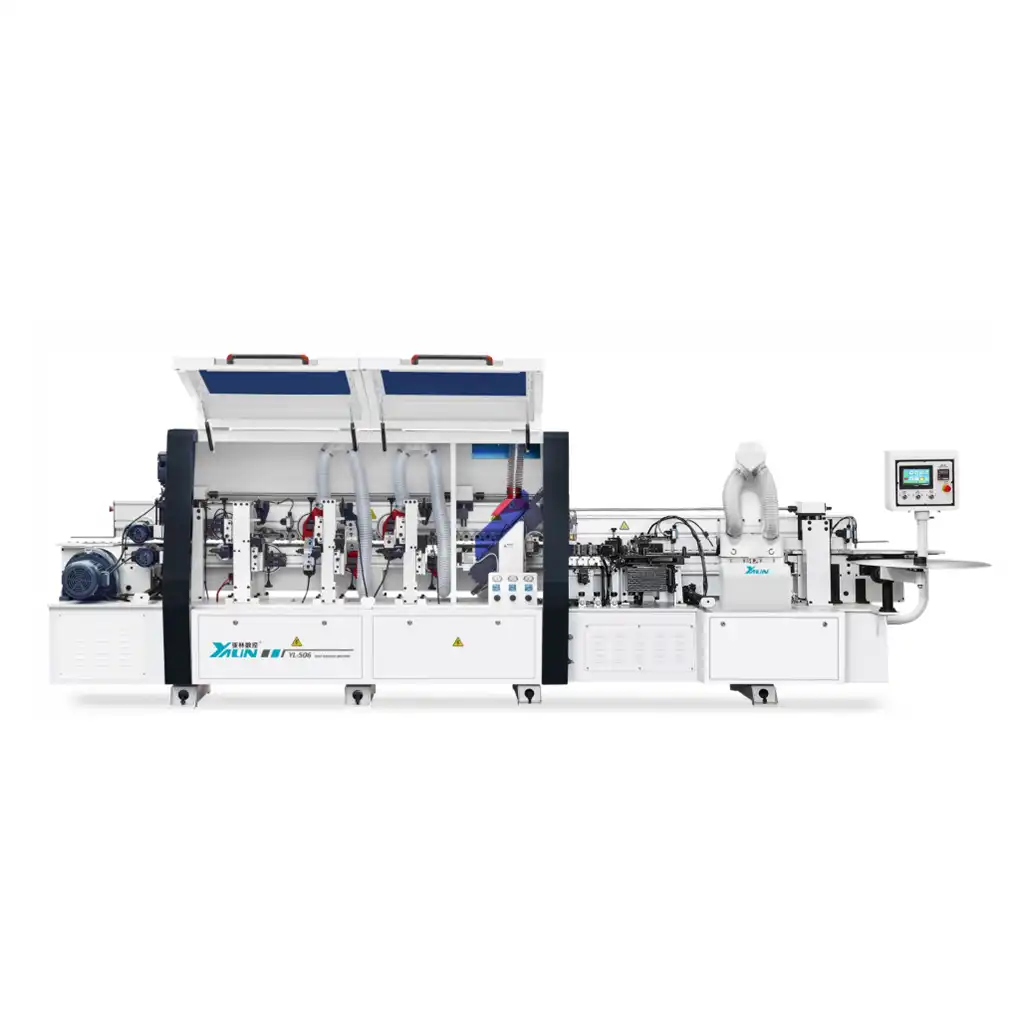
Схема обробки:
Конструктивні особливості:
Вузол подачі розділяючої рідини
Вузол подачі розділяючої рідини розташований перед вузлом попереднього фрезерування торця деталі і призначений для запобігання налипання клею на поверхню заготовок;
2 форсунки одночасно наносять рідину зверху та знизу заготовки;
Регулювання подачі необхідної кількості рідини;
Вузол попереднього фрезерування
Призначений для усунення дефектів розкрою (мікро-сколів, виступи від підрізної пилки), що гарантує перпендикулярну та прямолінійну геометрію поверхні торця деталі;
Дві фрези з діамантовими напайками: Ø 100 x 30 Н40 L/R;
Автоматичне обдування торця заготовки стислим повітрям від стружки;
Два двигуни з протилежним обертанням з автоматичним підведенням/відведенням у зону обробки:
Потужність: 2 x 2,2 кВт;
Частота: 200 Гц;
Швидкість обертання: 12 000 об/хв.
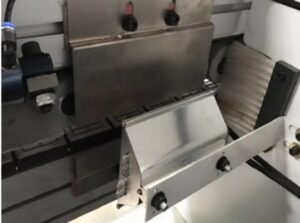
Інфрачервона лампа нагріву
Попереднє нагрівання торця заготовки створює потрібну основу для якісного приклеювання крайки;
Робоча температура Інфрачервоної лампи близько 300 ° С;
Особливо актуальна у зимовий період.
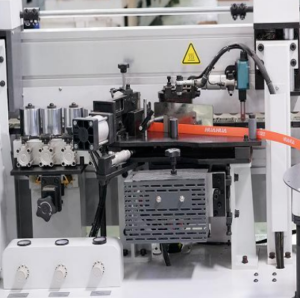
Клеєнанесення
Клейова ванна в верстаті із системою швидкого знімання та встановлення забеспечую швидке очищення у разі зміни типу клею або виконання регламентних робіт. Нагрів клейової ванни до робочої температури займає близько 10-12 хвилин.
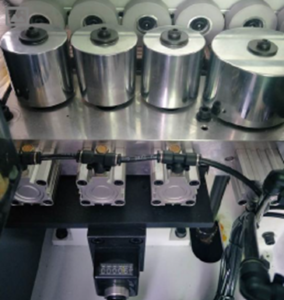
Прес група
Зусилля притиску задається за допомогою пневматики, що забезпечує рівномірний розподіл зусиль на торець деталі під час прикатування. На кожному ролику встановлений окремий пневмоциліндр.
Потужний пневматичний циліндр гільотини попереднього торцювання успішно справляється з товстою кромкою.
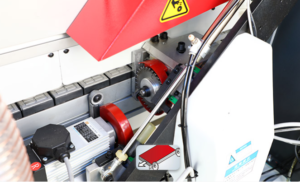
Торцювальний вузол із двома двигунами
Вузол оснащений двома високочастотними двигунами, зі швидкістю обертання ротора 12000 об/хв., які переміщаються по високоточним призматичним напрямним, тим самим забезпечуючи чистове торцювання кромочного матеріалу. Обробка проводиться дисковими пилками D 100 мм.
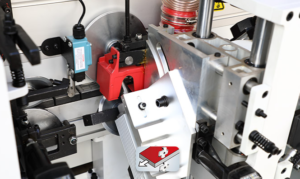
Фрезерний агрегат обробки крайки по пласті
Вузол оснащений двома високошвидкісними двигунами, потужністю по 0,75 кВт кожен, швидкість обертання ротора 12000 об/хв. Обробка крайки відбувається за допомогою двох радіусних фрез. Відстеження поверхні деталі за допомогою двох круглих копірів збільшеного діаметра.
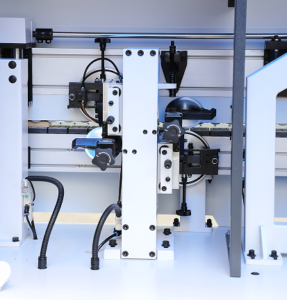
Циклювальний вузол з радіусними ножами
Призначений для чистового циклювання нижніх та верхніх поверхонь крайки твердосплавними ножами. Відстеження поверхні відбувається з допомогою дискових копірів збільшеного діаметра.
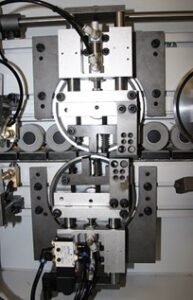
Циклювальний вузол з плоскими ножами
Призначений для ідеальної обробки фінішної поверхні заготовки по площині.
За рахунок двох чотиристоронніх пластин з плоским перетином ножа, розташованих зверху та знизу заготовки, прибирає залишки клею та підчищає мікро нерівності.
Розміри пластини: 15 х 15 х 2,5 мм.
Точність позиціонування заготовки по площині за рахунок копірів великого діаметру.
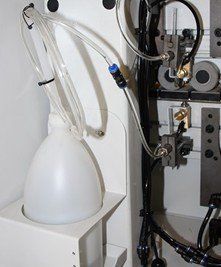
Подача очищувальної рідини
Вузол рідини, що очищає, розташований перед полірувальним вузлом і призначений для усунення слідів клею, пилу, як на стандартних, так і делікатних поверхнях;
2 форсунки одночасно наносять рідину зверху та знизу заготовки;
Регулювання подачі необхідної кількості рідини;
Покращує якість обробленої деталі та має антистатичний ефект.
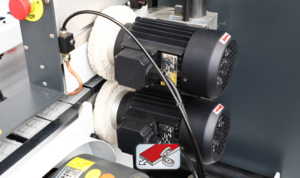
Вузол полірування
Вузол оснащений двома двигунами з полірувальними дисками, має можливість регулювання по осях.
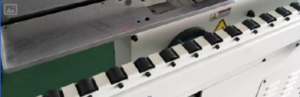
Висувна опора
Висувна опора для заготовок з можливістю подовження до 450 мм за допомогою роликів для полегшення обробки більших заготовок.
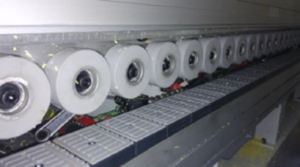
Притискна планка
Притискна планка виготовлена із стійкої до скручування сталевої конструкції. Висота заготовки регулюється вдіапазоні від 8 до 60 мм.
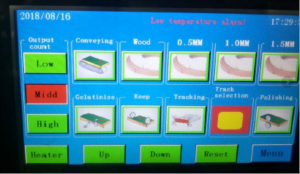
Панель керування
З поворотним блоком керування, зручний для операторів.
Точне налаштування параметрів руху
Просте, зрозуміле відображення функцій.