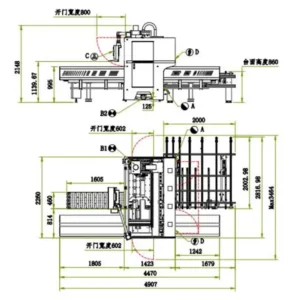
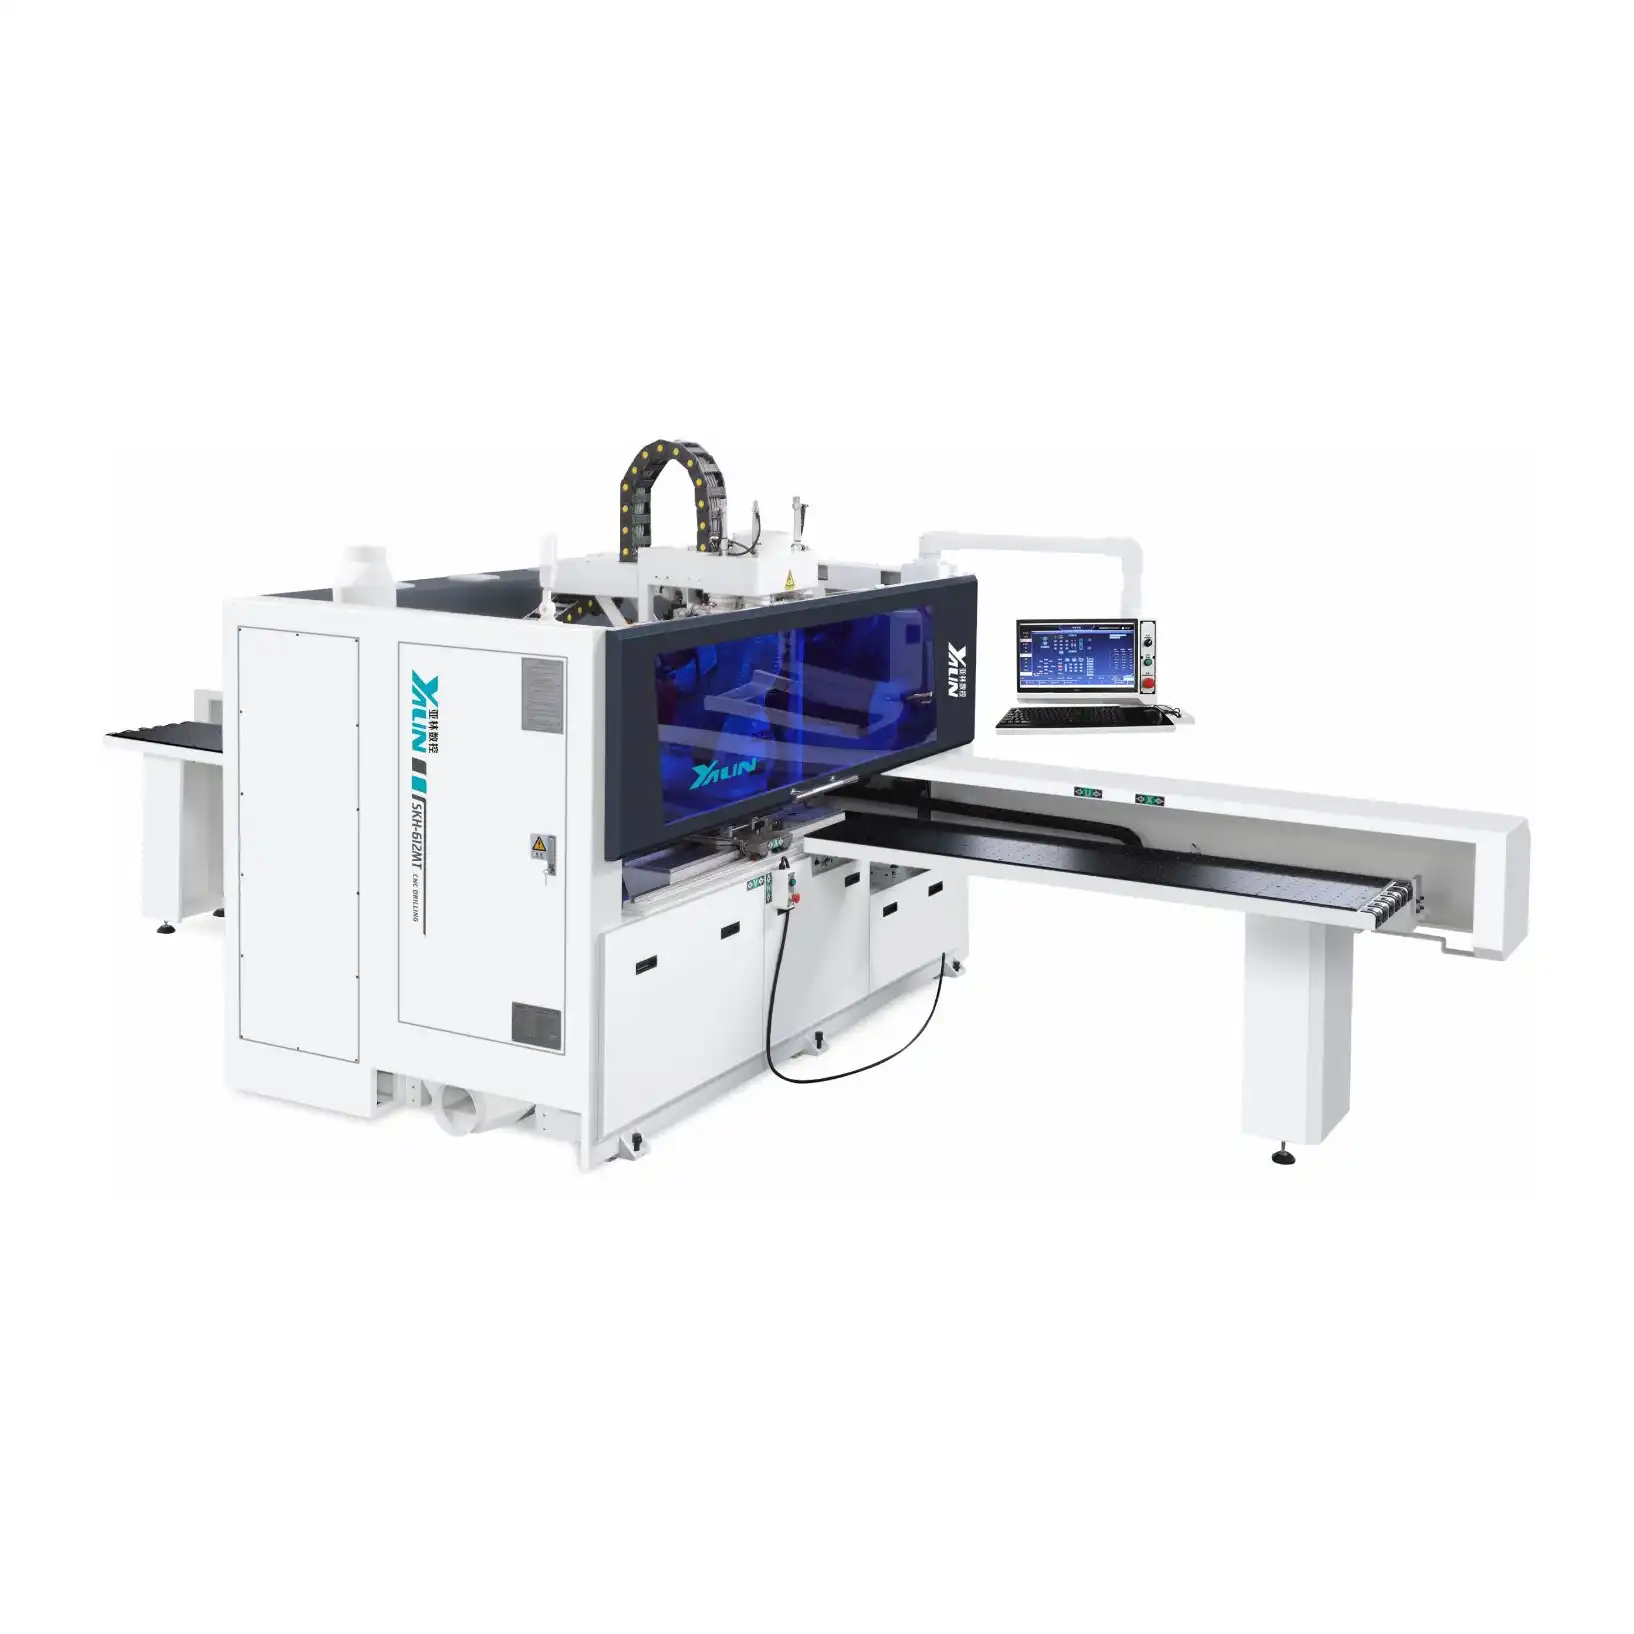
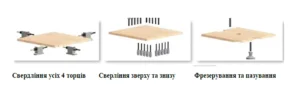
СХЕМА ОБРОБКИ:
Конструктивні особливості
 ПОСИЛЕНА СТАНИНА
Станина верстата зварна, виготовлена з товстостінних сталевих профілів прямокутного перетину, що забеспечує високу ступінь жорсткості конструкціі верстату та стійкість до статичних та динамічних навантажень. Станина та портал верстата проходять механічну обробку на високоточних металообробних центрах з ЧПК за один установку.
 СИСТЕМА УПРАВЛІННЯ
Система управління верстатом це власна розробка інженерів заводу, вона побудована на базі найпопулярнішого контролеру Syntec та адаптована з урахуванням свердлильних верстатів з ЧПК. Керування верстатом відбувається за допомогою ПК на базі Windows та 21” монітору. Можлива інтеграція стійки керування 3D CAD/CAMB програмним забезпеченням. Обробка файлів (формат dxf, CAD, mpr, ban, xml, ingo, dwg тощо) вибір керуючої програми шляхом сканування штрих-коду на детали.
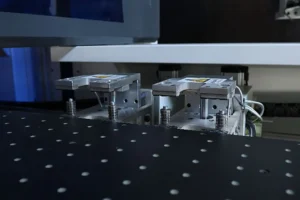 ПОДАЧА ДЕТАЛЕЙ
Верстат оснащено двома незалежними захватами, що керуються автоматично в залежності від програми обробки. Форсунки для обдуву стислим повітрям опорних поверхонь запобігають попадання пилу та стружки до зони базування. Переміщення захватів відбувається по високоточних призматичних напрямних, привід переміщень реалізовано від серводвигунів.
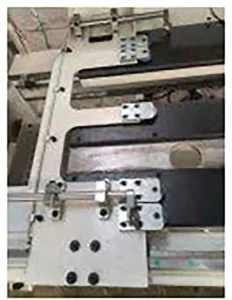 АВТОМАТИЧНИЙ БОКОВИЙ ПРИТИСК ДЕТАЛЕЙ ПРИ ПЕРЕМІЩЕННІ
Висока точність верстату забезпечується спеціальною системою притисків. Зокрема, при переміщенні деталей в горизонтальній площині використовується програмно керований боковий притиск з роликами. Даний притиск відповідно до запрограмованих параметрів деталі налаштовується за допомогою серводвигуна на потрібну ширину деталі, виключаючи будь які, навіть незначні ії зміщення під час руху вздовж робочого столу.
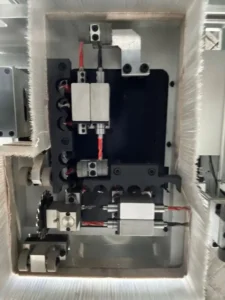 ВЕРХНЯ СВЕРДЛИЛЬНА ГРУПА
– 12 вертикальних шпинделів
– 8 горизонтальных шпинделів (2 + 2 по осі X, 2 + 2 по осі Y)
– Пазувальна пилка Ø 100 мм
Пазувальний агрегат вбудовано безпосередньо у свердлильну групу.
Діаметр пазувальной пилки – 100 мм. Напрямок пазування визначено рухом деталі вздовж довгої вісі верстата (вісь Х).
Функціональне призначення даного агрегата: пазування під установку задніх стінок з ДВП та ХДФ для меблевих шаф, а також пазування висувних ящиків під встановлення дна та ін.
– Промисловий електрошпиндель з ручною зміною інструменту 3,5 кВт, 18 000 об/хв, ER25 (верхнє розташування)
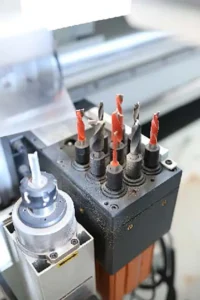 НИЖНЯ СВЕРДЛИЛЬНА ГРУПА
– 9 вертикальних шпинделів
Призначення нижньої свердлильної групи:
Свердлення одночасно двох деталей
Свердлення деталей що мають глухі отвори з обох сторін
– Промисловий електрошпиндель з ручною зміною інструменту 3,5 кВт, 18 000 об/хв, ER25 (нижнє розташування)
В нижній частині верстату розташовано допоміжний фрезерний агрегат потужністю 3,5 кВт. Функціональне призначення агрегату – пазування під задню стінку при обробці двох деталей одночасно, а також різноманітні фрезерні роботи під приховану фурнітуру.
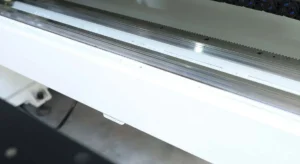 ВИСОКОТОЧНІ НАПРАВЛЯЮЧІ
Призматичні направляючі ROUST GERMANY, мають збільшений переріз, що забезпечує додаткову стійкість та жорсткість гарантуючи плавність переміщень захватів та робочих агрегатів.
Лінійні підшипники оснащено посиленими сепараторами, а також збільшеними картриджами очищення, що дає додатковий захист підшипників та в сукупності з автоматичною системою змащення подовжує їхній ресурс.
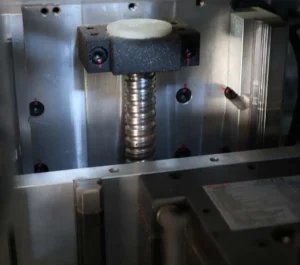 КУЛЬКО-ГВИНТОВІ ПЕРЕДАЧІ
За рахунок відсутності люфтів забезпечується високоточне переміщення по вісі Z, а використання кулько-гвинтової пари збільшеного перерізу гарантує збереження точності при виконанні високошвидкісної обробки складних виробів.
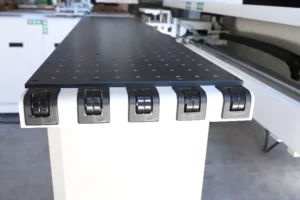 ЗАВАНТАЖУВАЛЬНИЙ СТІЛ
В верстат деталь завантажується горизонтально та переміщується за допомогою 2-х незалежних захватів по столу з повітряною подушкою. Таке рішення мінімізує контакт деталі з поверхнею столу та запобігає пошкодженню стружкою та іншими абразивними частинками. Поверхня завантажувального столу, а також поверхня столу в зоні обробки виготовлена із зносостійкого композитного матеріалу.
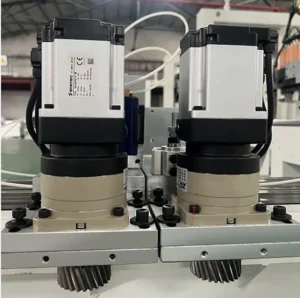 ВИСОКОШВИДКІСНІ СЕРВОДВИГУНИ SYNTEC
Спеціально розроблені серводвигуни SYNTEC з цифровим підключенням за допомогою промислової CAN шини встановлюються на кожному вузлі для переміщення по осях X, Y та Z, забезпечуючи високоточне позиціонування шпинделя відповідно до заданої програми за високої швидкості переміщення до 130м/хв.
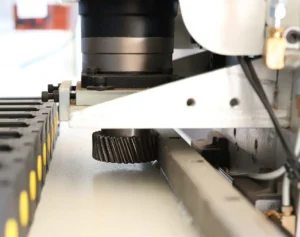 КОСОЗУБІ ПЕРЕДАЧІ ШЕСТЕРНЯ-РЕЙКА НА ВІСЯХ X, Y
На відміну від передач із прямими зубами косі входять у зачеплення поступово, а не відразу по всій довжині. Косозубе зачеплення не має зони однопарного зачеплення. У прямозубій передачі навантаження на зуби прикладається миттєво. Зуби в кососзубих передачах навантажуються поступово в міру заходу їх у зону зачеплення, в зачепленні завжди знаходиться щонайменше дві пари зубів. Дані фактори визначають плавність роботи косозубого зачеплення, а також зниження шуму та додаткових динамічних навантажень у порівнянні з прямозубим зачепленням.
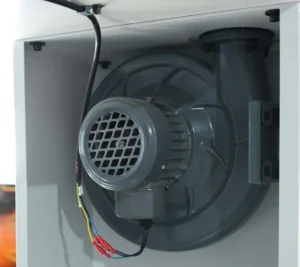 ВИСОКОПРОДУКТИВНИЙ НАСОС ВИХРОВОГО ТИПУ
Вбудований високопродуктивний насос вихрового типу забезпечує постійну подачу потоку повітря внутрішніми каналами робочого столу. Завдяки цьому деталь під час переміщення підтримується повітряною подушкою і не контактує з поверхнею столу . Це дозволяє обробляти деталі з делікатними поверхнями.
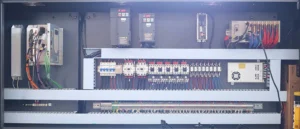 ШАФА З ЕЛЕКТРОКОМПОНЕНТАМИ
Електрошафа SKH 610NS оснащена комплектуючими провідних світових виробників та скомпонована в окремий блок ізольований від зовнішніх впливів. Всі компоненти та з’єднання розташовані на строго відведених місцях і мають гарне відведення тепла та легкий доступ для контролю та обслуговування.